Stampa 3D per principianti: da dove iniziare
Il primo giorno servono tre cose: uno slicer gratuito per preparare il file, il livellamento del piano fatto bene, e una prima stampa di prova — il modello standard è il 3DBenchy. Il PLA, il filamento più comune per iniziare, si stampa di solito fra 190 e 230°C di ugello.
 Fabrizio Picco
scritta il 31 ottobre 2026 · si legge in 9 minuti
La stampante è arrivata, l'hai montata ed è accesa sulla scrivania. Prima di stampare qualcosa di tuo mancano ancora tre passaggi: il programma che prepara il file, il livellamento del piano, e una prima stampa di prova per vedere come si comporta. Te li spiego in ordine, insieme ai quattro problemi che quasi tutti incontrano nelle prime stampe.
Lo slicer: il programma che prepara il file
Prima di stampare qualunque cosa serve uno slicer: il programma che prepara il modello 3D per la tua stampante. Bambu Studio per le Bambu Lab, PrusaSlicer per le Prusa, o Cura (UltiMaker) se la tua stampante non ha un programma dedicato.
Il primo livellamento del piano
Il livellamento del piano è la causa numero uno per cui un primo strato non si attacca o si stacca a metà stampa: se l'ugello è più vicino al piano da un lato che dall'altro, il filamento non aderisce allo stesso modo ovunque.
Le stampanti più vecchie si livellano a mano, di solito con delle manopole o delle viti sotto il piano, misurando la distanza dall'ugello con un foglio di carta. Molti modelli più recenti fanno già gran parte del lavoro da soli — alcuni escono dalla fabbrica già calibrati e offrono una ricalibrazione guidata da un menu quando serve — ma la procedura e i nomi dei passaggi cambiano da modello a modello: la prima volta conviene seguire il manuale o la guida rapida della tua stampante invece di improvvisare.
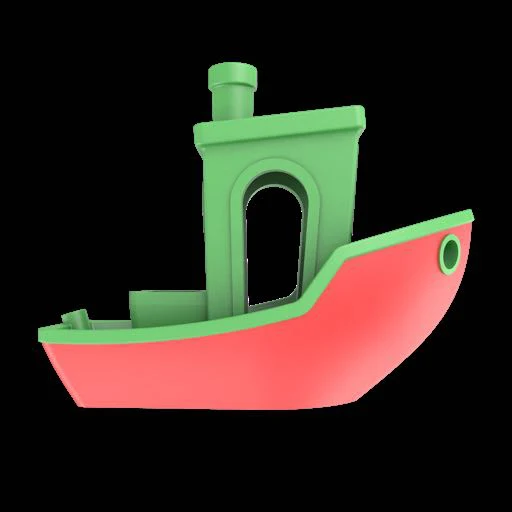
Il primo oggetto da stampare: il 3DBenchy
Prima di stampare un tuo progetto, conviene fare una stampa di prova con un modello che la community della stampa 3D usa apposta per questo: il 3DBenchy, una piccola barca disegnata da Daniel Norée e Paulo Kiefe. Il file è di dominio pubblico: lo scarichi gratis e lo usi quante volte vuoi.
Serve a vedere come si comporta la tua stampante — e il tuo livellamento — su dettagli diversi nello stesso pezzo: superfici curve, sbalzi, scritte piccole, fori. Le dimensioni del pezzo finito si possono misurare con un calibro e confrontare con quelle di riferimento, per capire se la stampante sta stampando alla scala giusta.
- Scarica il file del 3DBenchy dal sito ufficiale, 3dbenchy.com.
- Aprilo nel tuo slicer, lascia le impostazioni di default del profilo del filamento che usi (di solito PLA per iniziare) e avvia la stampa.
- Guarda i primi 2-3 strati mentre escono: se il primo strato non si attacca bene, ferma la stampa subito invece di sprecare ore e filamento — nella sezione qui sotto trovi le cause più comuni.
I quattro errori più comuni delle prime stampe
Quattro problemi coprono la grande maggioranza delle prime stampe andate male. Tutti e quattro hanno una causa riconoscibile e un primo rimedio che non richiede pezzi nuovi.
| Problema | Come si riconosce | Causa più comune | Primo rimedio |
|---|---|---|---|
| Primo strato che non si attacca | il pezzo si stacca o si sposta nei primi strati | piano sporco, o ugello troppo vicino/lontano | pulisci il piano con alcol isopropilico al 90% (mai acetone su piani testurizzati) e correggi l'altezza dell'ugello |
| Warping (si solleva agli angoli) | gli angoli di un pezzo grande si staccano dal piano | il materiale si raffredda troppo in fretta e si ritira | aggiungi un brim (un bordo extra intorno al pezzo) e tieni la stanza al riparo da correnti d'aria |
| Stringing (filini sottili) | fili di plastica fra una parte e l'altra del pezzo | temperatura troppo alta o retrazione sbagliata | abbassa la temperatura dell'ugello di 5-10°C e verifica se i fili diminuiscono |
| Ugello intasato | estrusione debole o a scatti, poco o niente filamento in uscita | filamento umido, temperatura sbagliata, residui bruciati | riscalda alla temperatura di stampa e prova il cold pull (vedi sotto) |
- Primo strato che non si attacca. Oltre a pulire il piano, controlla la velocità: nei primi tre strati conviene ridurla a circa il 75% di quella normale, e con materiali che aderiscono poco (PETG, ABS, ASA) una colla stick aiuta. Con materiali poco aderenti si può anche alzare la temperatura del piano di 5-10°C sopra il default dello slicer. Se il piano non è in piano da un lato, un foglio di carta sotto la zona bassa è un rimedio temporaneo; quello definitivo è correggere il livellamento nello slicer o nel firmware.
- Warping. Capita soprattutto con ABS, ASA e altri materiali ad alta temperatura: la differenza fra il materiale appena uscito dall'ugello (caldo) e l'aria intorno lo fa raffreddare in fretta, ritirarsi e deformarsi. Oltre al brim, aiuta stampare più pezzi insieme (si scaldano a vicenda) e, per chi stampa spesso questi materiali, una camera chiusa che mantenga l'aria calda intorno al pezzo.
- Stringing. Se abbassare la temperatura non basta, il problema è quasi sempre la retrazione (quanto il filamento viene tirato indietro negli spostamenti a vuoto): su alcuni modelli Prusa (MK2.5/S, MK3/S/+), per esempio, non dovrebbe superare i 2 mm — il valore giusto cambia da stampante a stampante ed è già impostato nei profili di materiale dello slicer. Il filamento umido peggiora molto lo stringing: se una bobina è aperta da mesi, fai un tentativo con una bobina nuova prima di dare la colpa alla stampante. Sul pezzo già stampato, un phon a circa 200°C per un paio di secondi toglie i fili residui, senza insistere troppo per non deformarlo.
- Ugello intasato. Prima di smontare niente, un test semplice: scalda l'ugello alla temperatura giusta e spingi il filamento a mano, con una leggera pressione — se esce un flusso regolare, non è intasato. Se lo è, il cold pull è il rimedio meno invasivo: scaldi alla temperatura di stampa, spingi il filamento finché esce fuso, poi abbassi a 90-100°C per il PLA (circa 120°C per l'ABS) e tiri con un movimento deciso e rapido. Se non basta, un ago sottile nella punta aiuta sulle ostruzioni parziali; per i residui davvero bruciati serve rimuovere l'ugello e un passaggio di calore diretto.
Sicurezza di base
L'ugello di una stampante FDM lavora spesso fra 200 e 300°C: sul Creality K1C, per esempio, il costruttore dichiara fino a 300°C per l'ugello e 100°C per il piano riscaldato. Numeri di questo ordine bastano a ustionare: non toccarlo appena finita una stampa, aspetta che si raffreddi.
Tieni la stampante in un ambiente ben ventilato, fresco e senza polvere, lontano da fonti di calore e da materiali infiammabili — è un'indicazione comune nei manuali delle stampanti FDM. Vale ancora di più se stamperai ABS o ASA, che durante la stampa rilasciano stirene: una camera chiusa aiuta a contenere i fumi, ma non è un obbligo se stampi solo PLA in una stanza aperta.
Buon senso che vale per qualunque elettrodomestico che scalda e lavora da solo per ore: non lasciare la stampante accesa e incustodita a lungo, specialmente le prime volte, quando non sai ancora come si comporta.
Da dove vengono questi dati
- Prusa Research — pagina ufficiale PrusaSlicer gratuito, open source, nessun account richiesto, profili per tutte le stampanti e i filamenti Prusa, letta il 31 ottobre 2026
- UltiMaker — pagina ufficiale Cura gratuito e open source, integrazione dichiarata solo coi prodotti UltiMaker sulla pagina letta, letta il 31 ottobre 2026
- 3DBenchy — sito ufficiale creato da Daniel Norée e Paulo Kiefe (il nome dello studio svedese, Creative Tools, viene da fonti terze — All3DP, Wikipedia — non dalla pagina ufficiale), file di dominio pubblico, descritto come il modello di calibrazione più diffuso fra gli appassionati, letto il 31 ottobre 2026
- Prusa Knowledge Base — First layer issues pulizia del piano con alcol isopropilico al 90% (mai acetone su piani testurizzati), colla stick per PETG/ABS/ASA, riduzione della velocità al 75% nei primi tre strati, temperatura del piano +5-10°C, correzione del livellamento, letta il 31 ottobre 2026
- Prusa Knowledge Base — Warping causa (raffreddamento rapido e ritiro del materiale), rimedi (brim, draft shield, stampare più pezzi insieme, gestione della ventola, camera chiusa per i materiali ad alta temperatura), letta il 31 ottobre 2026
- Prusa Knowledge Base — Stringing and oozing causa (temperatura alta e/o retrazione sbagliata), retrazione max 2 mm sulle Prusa MK2.5/S e MK3/S/+, rimedio del phon a 200°C sul pezzo finito, letta il 31 ottobre 2026
- Creality — blog ufficiale, come disostruire l'ugello sintomi dell'intasamento, cause (filamento umido, temperatura errata, residui bruciati), procedura del cold pull con le temperature per PLA (90-100°C) e ABS (120°C), letta il 31 ottobre 2026
- Creality — pagina di supporto K1C temperatura massima piatto 100°C e ugello 300°C, dati tecnici dichiarati sulla pagina ufficiale, letta il 31 ottobre 2026
Questa guida l’ho scritta con l’aiuto dell’intelligenza artificiale e l’ho verificata sulle fonti qui sopra prima di pubblicarla. Come lavoro
